
 Vật liệu
 Ống
 Van
 Phụ kiện
 Keo dán
No products in the cart.




Phụ kiện
Cút HDPE D225
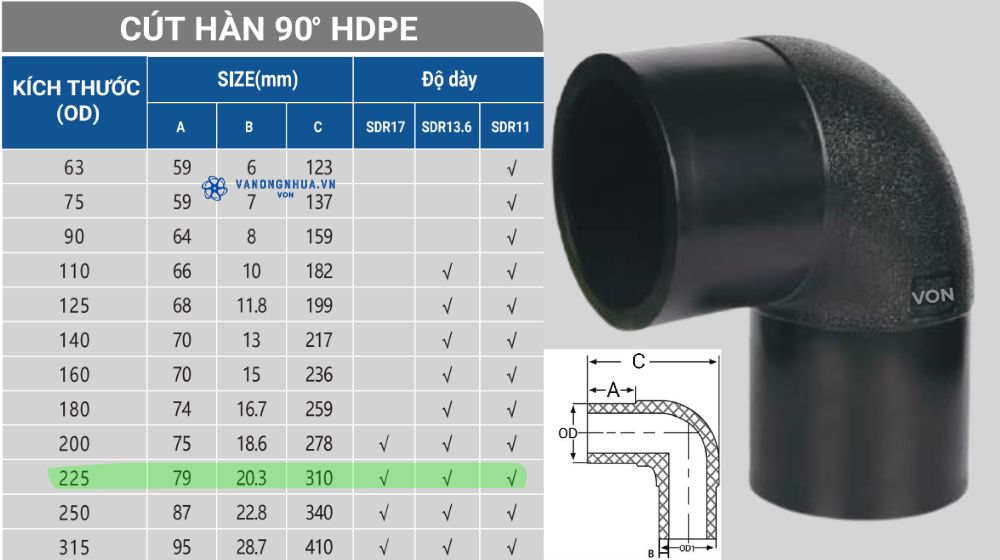
Cút HDPE D225 là phụ kiện bẻ góc vuông chuyên dùng cho tuyến ống D225, hàn liền một mối, không gioăng, không mặt bích, không cần thêm chi tiết cơ khí nào khác. Đây là cỡ có đủ cả 3 chuẩn áp lực, phù hợp cho nhiều loại hệ thống cấp thoát nước khác nhau.
1. Chủng loại và cấu tạo cút HDPE D225
Mặc dù đây là dòng phụ kiện HDPE và kích cỡ rất thông dụng, nên đã cút nhựa HDPE này đã trở nên phổ biến với nhiều người trong ngành. Song, với những người mới hoặc lần đầu tiếp xúc với sản phẩm thì cần hiểu rõ về định nghĩa và những tên gọi khác nhau của nó
1.2 Định nghĩa về cút HDPE D225
Chúng ta có thể hiểu “cút HDPE D225” là gì bằng cách tách biệt ngữ nghĩa của từng cụm và ký tự trong từ khóa
- Cút = Phụ kiện nối ống, bẻ góc đúng 90°
- HDPE = Vật liệu làm nên sản phẩm chính là nhựa HDPE
- D = Diameter = Đường kính ngoài của đường ống nối với cút
- 225 = Hai đầu cùng đường kính 225mm
- Đúc nguyên khối không chi tiết rời.
1.2 Các tên gọi khác của cút HDPE D225
Cút HDPE D225 còn được gọi theo vài cách khác nhau như
- Cút HDPE 225 – Cách gọi tắt lược bỏ chữ “D’
- Cút hàn HDPE 225 – Cách gọi nêu bật lên phương pháp kết nối vì thực tế chỉ nối bằng phương pháp hàn
- Cút hàn điện trở HDPE 225 – Cách gọi tách biệt với công nghệ hàn thông thường là công nghệ hàn nhiệt
2. Kiểu kết nối cút hàn HDPE D225
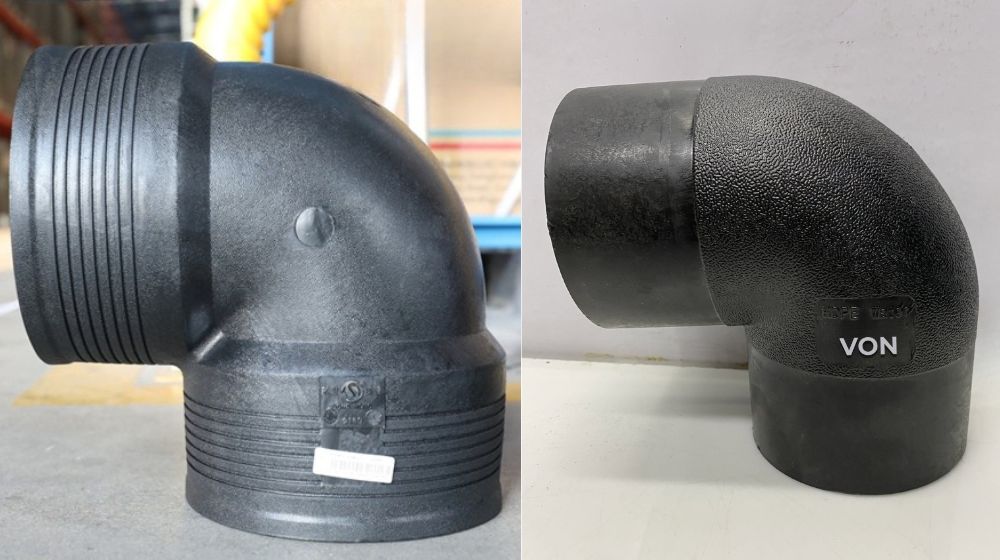
Mặc dù cút HDPE 225 chỉ có 1 kiểu kết nối – tức là kết nối hàn. Song, có 2 công nghệ hàn để thực hiện mối nối với ống
- Cút HDPE 225 hàn đối đầu, tức hàn nhiệt (butt fusion)
- Máy hàn nhiệt nung chảy hai đầu ống trơn, ép liền thành một khối
- Tạo thành mối nối không ren, không mặt bích, không gioăng cao su, mối hàn liền khối gần như không có nguy cơ rò rỉ về sau
- Cút HDPE 225 hàn điện trở (electrofusion)
- Phụ kiện có dây điện trở gắn sẵn trong thân
- Dùng máy hàn điện trở nung chảy nhựa tại mối nối
3. Áp lực giới hạn cút HDPE 225 thế nào?
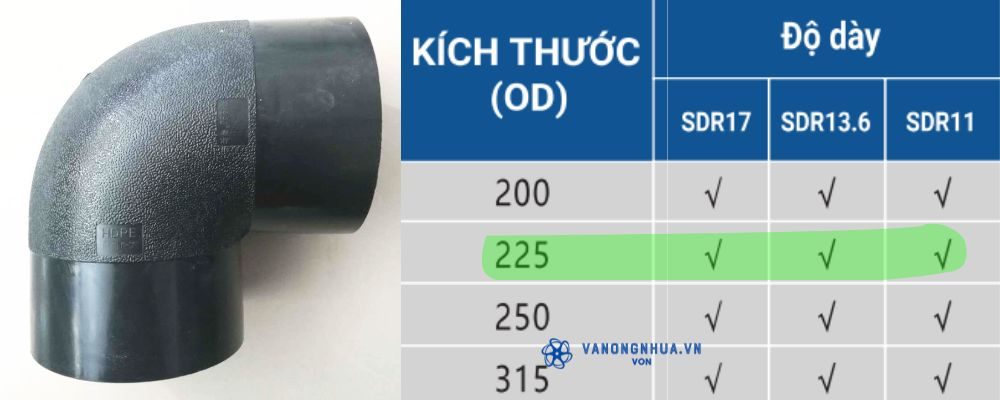
Cút HDPE 225 có đủ 3 chuẩn tương ứng với 3 loại áp suất thông dụng của ống HDPE
- Cút HDPE D225 sản xuất theo chuẩn SDR17 tức là chịu áp tới PN10, tương đương 10 bar)
- Cút HDPE D225 sản xuất theo chuẩn SDR13.6 tức là chịu áp tới PN12.5, hay áp suất 12.5 bar
- Cút HDPE D225 sản xuất theo chuẩn SDR11 tức là chịu áp tới PN16, tương đương với áp suất 16 bar
Chúng tôi luôn khuyến cáo người dùng khi sử dụng:
- Áp lực thực tế giảm dần khi nhiệt độ nước tăng, nên việc đối chiếu hệ số suy giảm áp suất theo nhiệt độ trước khi tính toán cho hệ thống là rất cần thiết
- Áp lực ở trên là áp lực ở nhiệt độ nước 20°C.
4. Nhãn hiệu cút HDPE 225 đang phân phối
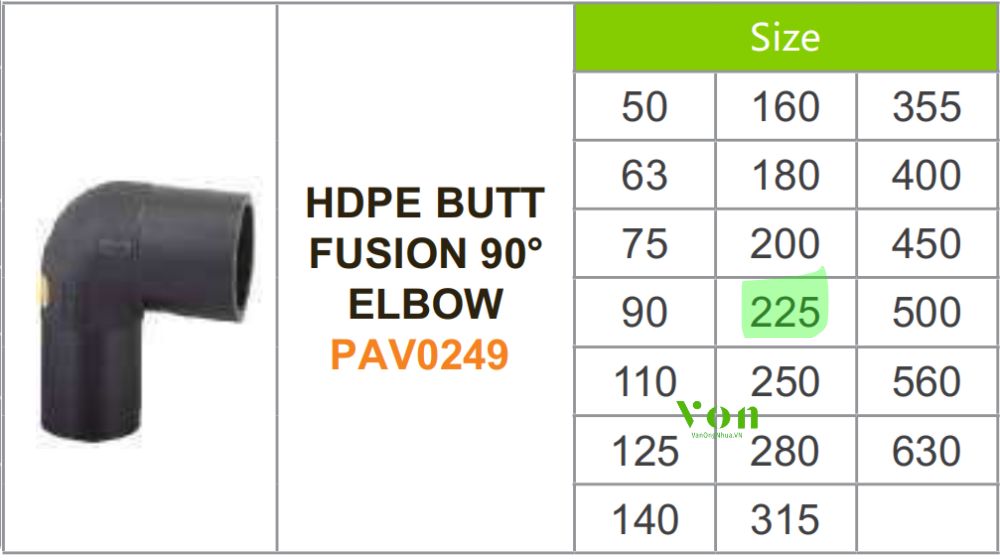
Mặc dù các nhà sản xuất trong nước đã phát triển sản xuất và cung cấp ra thị trường kích cỡ cút HDPE 200 và cút HDPE 250. Song, với cỡ D225 hiện tại lại chưa được sản xuất và chúng tôi đang phân phối 2 nhãn hiệu nhập khẩu đã được dùng phổ biến trên thị trường là
- Cút hàn HDPE 225 nhãn hiệu VON – với cút dạng hàn nhiệt, đủ 3 chuẩn
- Cút HDPE D225 SDR17
- Cút HDPE D225 SDR13.6
- Cút HDPE D225 SDR11
- PAV – có cút hàn điện trở
- Cút hàn HDPE 225 ElectroFusion
5. Hướng dẫn kết nối cút hàn HDPE D225
Với cút hàn HDPE 225 có sử dụng cả 2 công nghệ hàn là công nghệ hàn nhiệt và hàn điện trở. Dưới đây là quy trình chung
- Bước 1: Chuẩn bị và làm sạch bề mặt
- Cả hai phương pháp đều cần vệ sinh sạch bụi bẩn, đất cát, dầu mỡ ở khu vực sẽ thao tác trước khi bắt đầu.
- Điểm khác:
- Hàn điện trở cắt ống vuông góc với tâm ống và đánh dấu độ sâu lắp ghép trên thân ống
- Còn hàn đối đầu kẹp cố định ống vào một bên gá và phụ kiện vào bên gá còn lại của máy hàn.
- Bước 2: Xử lý bề mặt tiếp xúc
- Cả hai đều nhằm loại bỏ lớp bề mặt không đạt chuẩn để tăng độ bám dính khi hàn.
- Điểm khác:
- Hàn điện trở cạo bỏ lớp nhựa oxy hóa mỏng bằng tay rồi lau sạch bằng khăn mềm và cồn chuyên dụng, giữ bề mặt khô ráo
- Hàn đối đầu dùng dao bào gắn trên máy, ép hai đầu ống — phụ kiện vào dao bào cho đến khi bề mặt phẳng mịn và khít hoàn toàn.
- Bước 3: Xử lý trước khi nối chính thức
- Cả hai đều là bước chuẩn bị trực tiếp ngay trước khi thực hiện mối nối chính.
- Khác biệt:
- Hàn điện trở đẩy đầu ống vào sâu kịch bên trong phụ kiện đến đúng vạch dấu và lắp thanh định vị giữ ống, phụ kiện thẳng hàng để tránh mối nối bị lệch hoặc chịu ứng suất co kéo
- Hàn đối đầu đặt đĩa nhiệt khoảng 200°C–220°C vào giữa ống và phụ kiện, ép nhẹ hai đầu vào đĩa nhiệt cho đến khi nhựa nóng chảy và nổi gờ đều.
- Bước 4: Thực hiện mối hàn
- Cả hai đều là bước hoàn thiện mối nối cuối cùng của quy trình.
- Khác nhau:
- Hàn điện trở kết nối cáp máy hàn vào hai giắc cắm trên phụ kiện, quét mã vạch để máy tự động nhận thông số rồi ấn nút khởi động cho máy tự gia nhiệt và làm nguội
- Hàn đối đầu rút nhanh đĩa nhiệt ra ngoài trong dưới 5 giây, ép ngay ống và phụ kiện lại với nhau theo đúng áp suất quy định và giữ nguyên lực ép để mối hàn nguội tự nhiên, không dùng nước làm mát.

VonTechMan – Chúng tôi là tập thể các kỹ sư – chuyên gia về Van Ống Nhựa
Không chỉ phân phối Van Ống Nhựa, chúng tôi có kinh nghiệm và liên tục tìm hiểu chuyên sâu mọi kiến thức liên quan, nhằm cung cấp nguồn thông tin đáng tin cậy cho độc giả

